

Medizintechnik-Fertigung: Warum 700 °C beim Bioglas exakt eingehalten werden müssen
Veröffentlicht am: 12.10.2026 um 09:30 Uhr | Redaktion boerse-global.de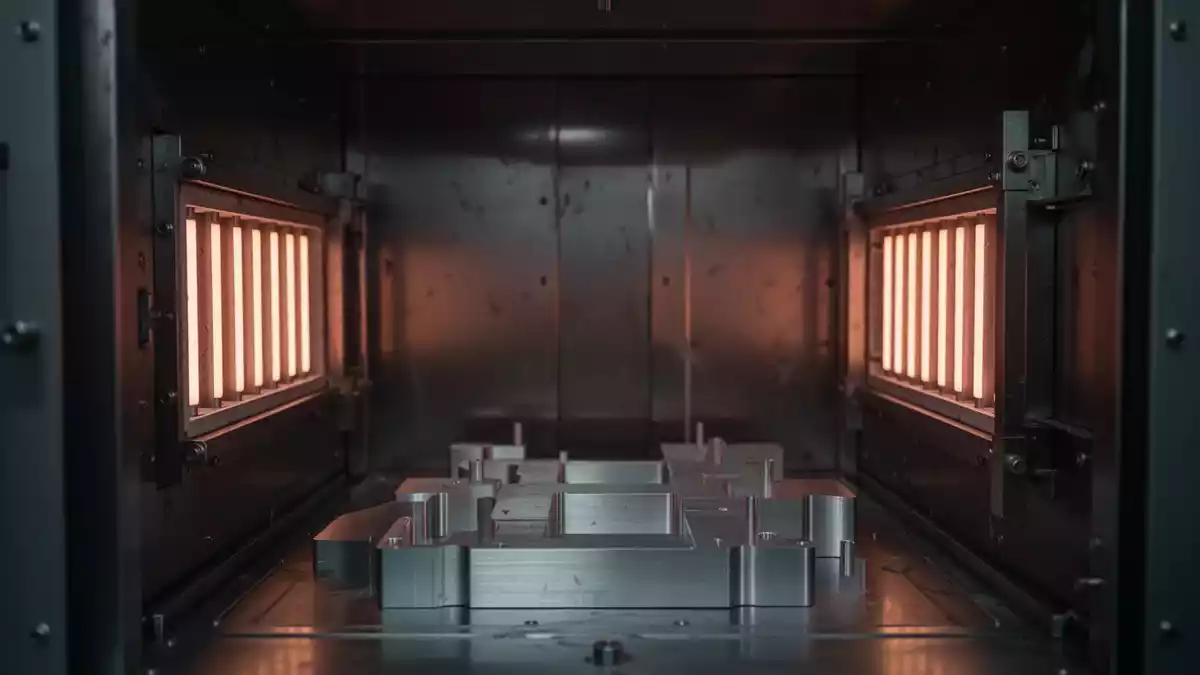
In der Fertigung medizintechnischer Erzeugnisse entscheidet die strikte Beherrschung physikalischer Parameter über Produktsicherheit und Funktionalität.
Fachbeiträge betonen, dass für zuverlässige Ergebnisse in der Medizintechnik eine präzise Steuerung von Druck, Temperatur und Durchfluss essenziell ist. Weichen Prozessbedingungen auch nur geringfügig von den Toleranzfenstern ab, drohen Materialfehler oder der Verlust biokompatibler Eigenschaften.
Thermische Präzision bei Titanlegierungen und bioaktivem Glas
Besonders hohe Anforderungen stellt die thermische Behandlung metallischer und keramischer Implantatwerkstoffe dar. Bei Anatomieplatten aus der Titanlegierung Ti-6Al-4V, die mittels laserbasiertem Pulverbettfusionieren (LPBF) gefertigt werden, dient das Vakuumglühen dem gezielten Abbau innerer Eigenspannungen.
Wie der Ofenbauer Kintek erläutert, muss dieser Prozess unterhalb der Beta-Transus-Temperatur stattfinden, um eine spröde martensitische Struktur in ein duktileres Alpha-Beta-Gefüge umzuwandeln. Die sauerstofffreie Schutzatmosphäre im Ofen verhindert dabei sowohl eine Oxidation als auch eine Versprödung durch Wasserstoffaufnahme.
Noch engere Temperaturfenster gelten für 13-93-Bioglas. Nach Angaben des Herstellers muss dieses Material beim Sintern exakt bei 700 °C gehalten werden.
Werden diese Werte überschritten oder entstehen lokale Temperaturspitzen, setzt eine unkontrollierte Kristallisation ein. Diese verringert nicht nur die Verdichtung und mechanische Stabilität des Werkstücks, sondern hemmt auch die Bildung der Hydroxycarbonatapatit-Schicht, die für das spätere Einwachsen und die Anbindung an natürliches Knochengewebe unverzichtbar ist.
Anforderungen an die Verarbeitung hochreiner Polymere
Neben Metallen und Keramiken unterliegen auch medizinisch genutzte Fluorpolymere strengen Prozessregeln. Expandiertes Polytetrafluorethylen (ePTFE) kommt breit gefächert für Gefäßprothesen, Herzpflaster, Herniennetze sowie chirurgisches Nahtmaterial zum Einsatz.
Wer Bioglas oder Titanlegierungen in der Medizintechnik fertigt, weiß: Schon eine lokale Temperaturspitze kann Kristallisation auslösen und die Bioaktivität zunichte machen. Dieser kostenlose Leitfaden bündelt die thermischen Toleranzfenster und die wichtigsten Bearbeitungsparameter für Ihre Prozessplanung. Fertigungs-Leitfaden jetzt anfordern
Die mikroporöse Struktur des Materials, die bis zu 70 % Luft enthalten kann, begünstigt das Einwachsen von körpereigenem Gewebe. Für stark beanspruchte Knochen- oder Gelenkersatzteile eignet sich das Material laut Kintek hingegen nicht. Zudem müssen Infektionen vermieden werden, da diese in porösen Implantaten schwer zu therapieren sind.
Um bei Kathetern oder dünnwandigen Schläuchen glatte Oberflächen ohne Mikrofehler zu erzeugen, kommt kern-schale-modifiziertes PTFE-Feinpulver zum Einsatz. Dieses ermöglicht bei der Pastenextrusion Reduktionsverhältnisse von über 10.000:1 bei verringertem Extrusionsdruck.
Für die mechanische Nachbearbeitung von PTFE empfiehlt der Hersteller den Einsatz scharfer Werkzeuge bei Schnittgeschwindigkeiten von 200–500 m/min und Vorschüben von 0,1–0,5 mm/Umdrehung, um plastische Verformungen durch Wärmeentwicklung auszuschließen.
Werkzeugauslegung, Reinraumhygiene und Prozessüberwachung
Die hohen Reinheits- und Präzisionsvorgaben setzen sich im Werkzeugbau und in der Fertigungsumgebung fort. Beim Kunststoffspritzguss medizintechnischer Teile rät das Unternehmen Team Rapid Tooling zum Einsatz von korrosionsbeständigem S136-Stahl, der speziell für Hochglanzoberflächen und anspruchsvolle Serienfertigungen geeignet ist.
Ausschuss durch unkontrollierte Kristallisation und monatelange Verzögerung bis zum produktiven Regelbetrieb — zwei Risiken, die sich planvoll senken lassen. Der Leitfaden zeigt, wie Sie Schnittstellen schrittweise integrieren und in 3–9 Monaten einen belastbaren Prozessregelkreis aufbauen. Roadmap Prozessregelkreis sichern
Um fertige Baugruppen und empfindliche Sensoriken vor Partikeln zu schützen, sind spezialisierte Verbrauchsmaterialien notwendig. Der Anbieter MediTech stellt hierfür Reinraumtupfer bereit, darunter Varianten zur Sensorreinigung mit 16 mm Kopfbreite und 124 mm Gesamtlänge, die elektrostatische Aufladungen und Verunreinigungen verhindern.
Um Ausschuss weiter zu senken, gewinnt die vernetzte Prozesssteuerung an Bedeutung. Einem Fachbeitrag von it-daily zufolge ermöglicht eine stufenweise Integration von Schnittstellen und geschlossenen Regelkreisen die Fehlererkennung in Echtzeit, wobei die Umstellung bis zum produktiven Regelbetrieb erfahrungsgemäß drei bis neun Monate in Anspruch nimmt.


